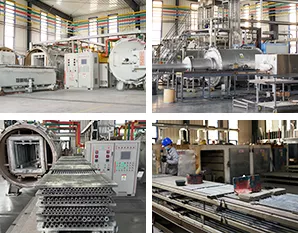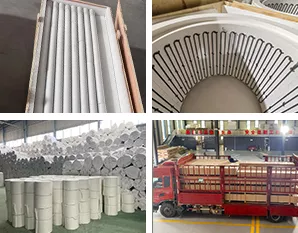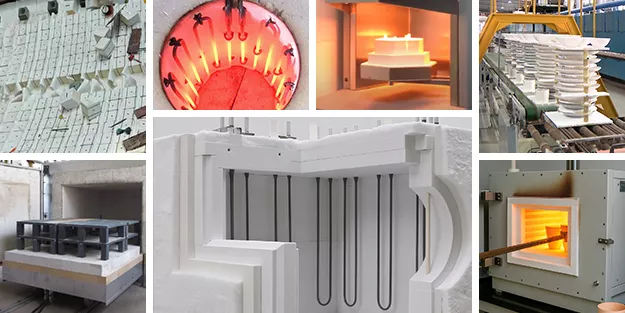
從日常陶瓷、建築用瓷磚,到電子陶瓷、鋰電池材料及特種陶瓷,許多產品都需要經過高溫燒製或燒結。窯爐能否穩定且均勻地傳導熱量,將直接影響產品的尺寸精度、強度、色澤、密度及產量。.
在電熱窯中,碳化矽發熱元件是常見的高溫選項。它們通常呈灰黑色,可製成直棒、U 形、W 形、M 形及其他形狀。它們廣泛應用於輥道窯、梭式窯、推桿窯、, 箱式爐, 、實驗室用爐及其他工業熱處理設備。.
CVSIC 內容涵蓋在陶瓷產業中使用碳化矽加熱元件時應注意的關鍵事項——從工作原理與結構,到應用、選型方法、安裝/維護,以及故障診斷。.
碳化矽發熱元件是如何產生熱量的?
SiC 加熱元件 以碳化矽作為主要材料。通電後,電流會流經電阻加熱區。根據焦耳定律,電能轉化為熱能,並透過輻射與對流傳遞至爐膛、窯具及陶瓷製品。.
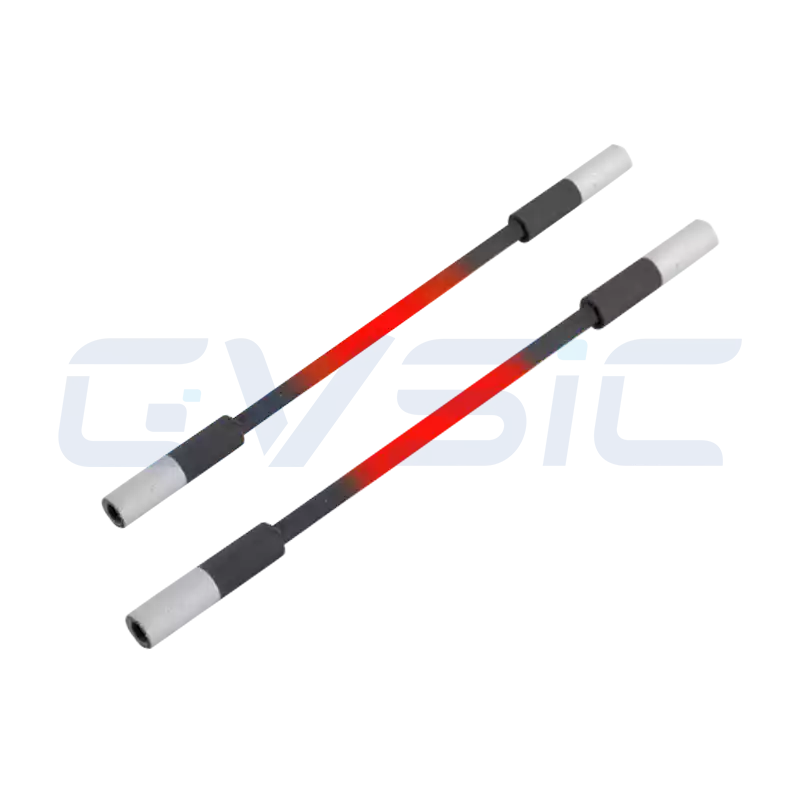
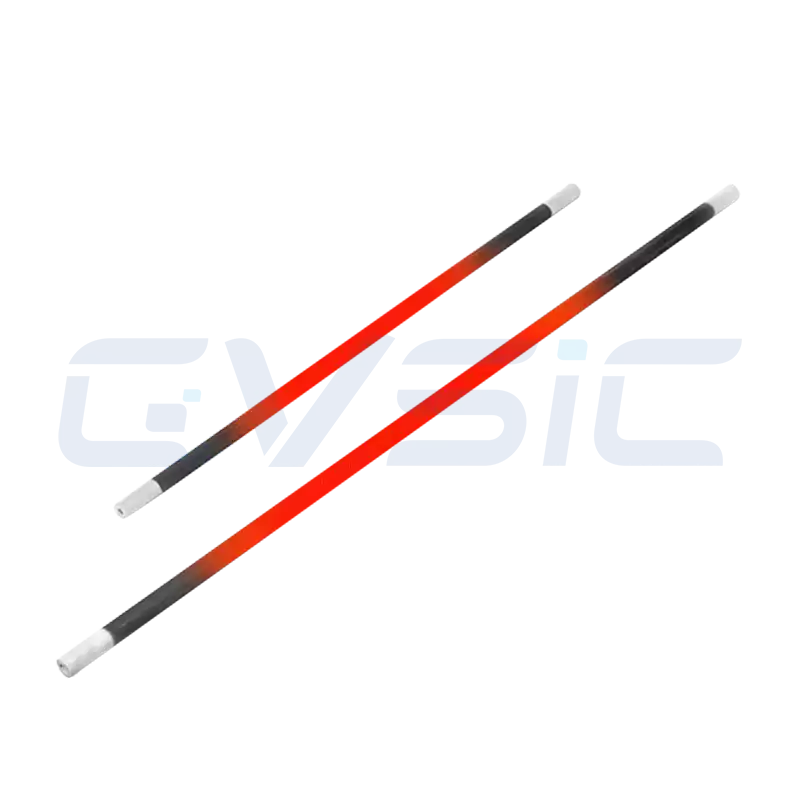
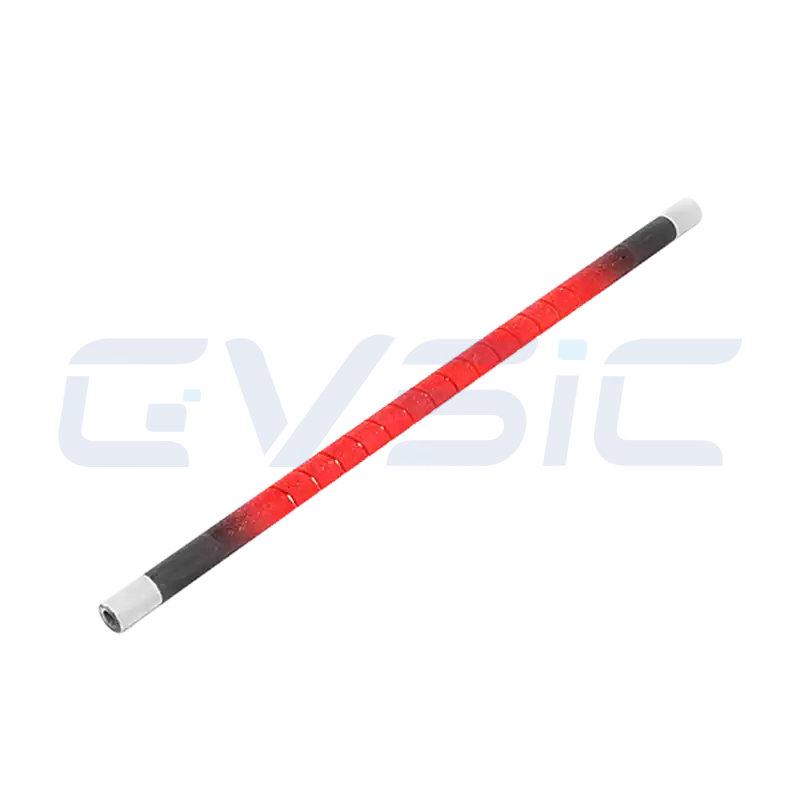
典型的直桿狀 SiC 元件主要由三個部分組成:
- 加熱區:位於爐艙內部,此處是熱量主要產生之處。由於其電阻較高,因此表面溫度通常高於爐體設定點。.
- 冷端:穿過爐壁以連接外部電源。冷端的電阻較低,因此在正常運作時,其溫度遠低於熱區。.
- 端子:通常經過金屬化處理,並透過鋁編織帶、夾具或柔性導體進行連接。柔性連接可減輕因熱膨脹所產生的機械應力。.
這種「中間發熱、兩端導熱」的設計,能減少牆壁附近的熱能浪費,並保護外部線路。.
請注意,爐溫與發熱元件表面溫度並不相同。為了確保熱量持續流入爐艙,發熱元件表面溫度通常會高於爐溫。當表面負荷較高或散熱效果較差時,兩者之間的溫差會變得更大。.
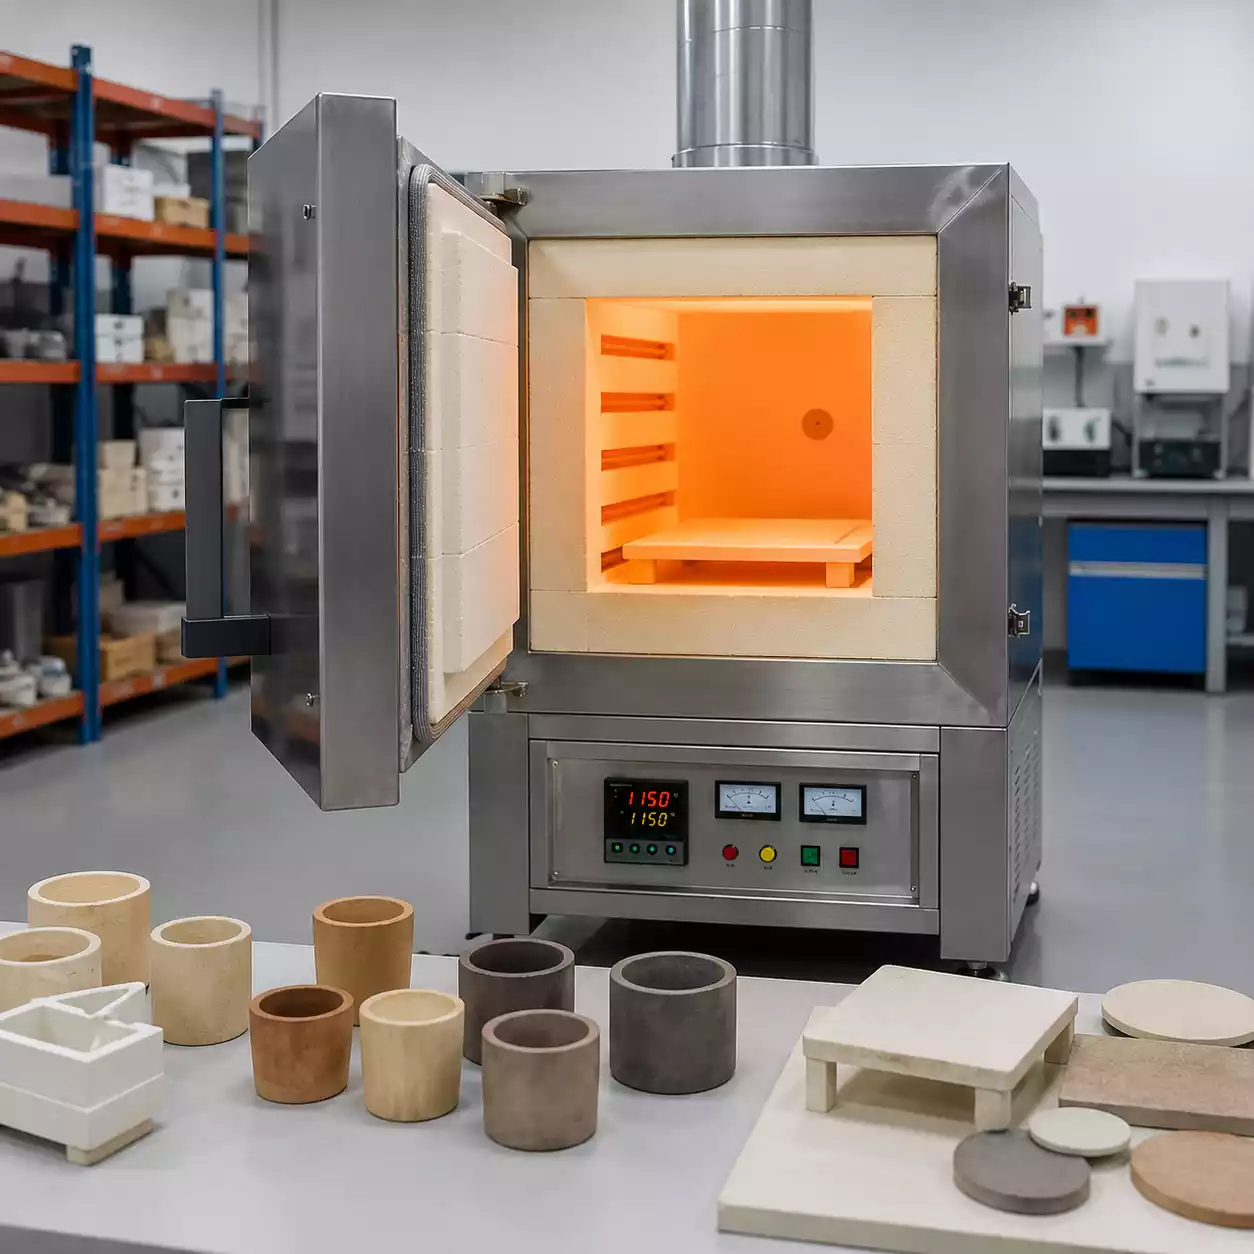
為什麼陶瓷窯爐常使用碳化矽(SiC)發熱元件?
陶瓷燒結通常涉及高溫、長週期以及嚴格的熱場要求。SiC 元件之所以廣受歡迎,正是因為具備以下優勢:
適用於較高溫度 電熱
與常見的金屬線材相比,碳化矽(SiC)能在更高溫度下運作,並在高溫環境中保持良好的結構剛性。.
工業用碳化矽元件的適用溫度範圍很廣,但實際的溫度極限取決於材料等級、爐內氣氛、表面負載、安裝方式,以及運作模式是連續還是間歇——切勿僅憑窯爐設定點來判斷。.
強烈的熱輻射
在高溫下,碳化矽(SiC)能釋放強烈的輻射熱。透過適當的佈局,可形成均勻的加熱區域,非常適合用於燒結、熱處理及保溫。.
提供多種結構選擇
SiC 可製成直棒、U 形、W 形、M 形、螺旋形,以及 客製化設計—可輕鬆適應不同尺寸的爐體、接線位置及加熱區。.
簡易分區控制與更換
當窯爐與電氣系統設計得當,即可根據溫度區將碳化矽(SiC)加熱元件分組配置。在某些窯爐中,無需大幅拆卸內襯即可更換加熱元件,從而縮短維修時間與停機時間。.
所有這些優勢都取決於正確的選型、適當的電源供應以及標準化的安裝。即使是品質優良的元件,若使用不當,仍可能提早故障、導致溫度不均、端子過熱,或出現供電不足的情況。.
常見的結構形式與應用情境
不同的窯爐需要不同形狀和佈局的發熱元件。購買時,除了「長度和直徑」之外,還應考量安裝空間、牆體結構、布線方向以及分區配置。.
結構簡單,通常可水平或垂直地安裝於牆壁上。.
常見用途:
- 連續輥式窯
- 推料窯
- 箱式窯爐
- 實驗室用爐
- 建築陶瓷、日用陶瓷及部分電子材料的燒製
在輥式窯中,直桿會位於輥體上方或下方以進行連續加熱。此類窯體安裝簡便,且能提供靈活的熱場設計,但通常需要在兩側預留布線或維護空間。.
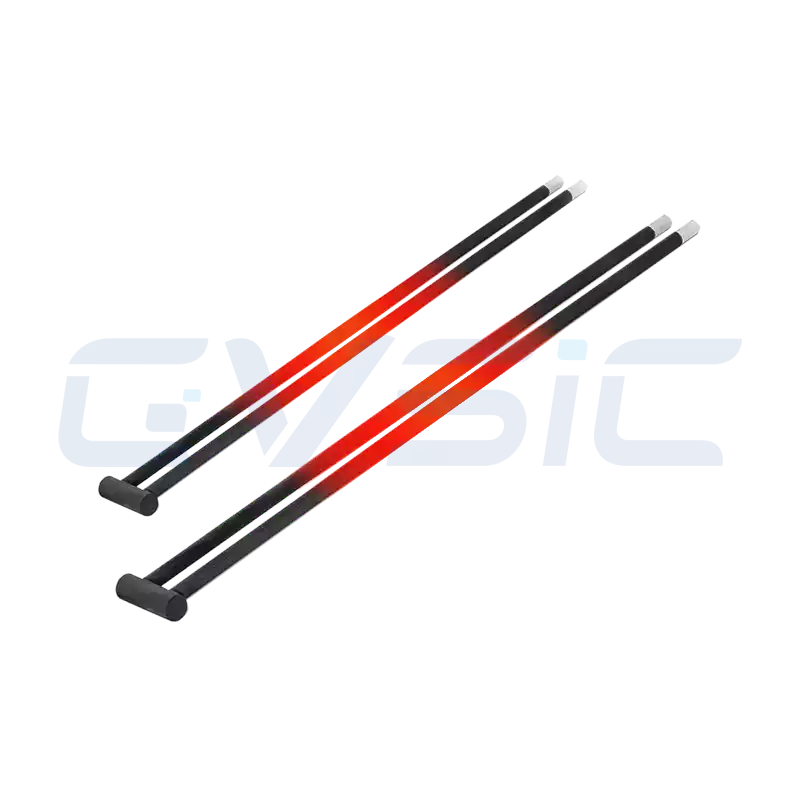
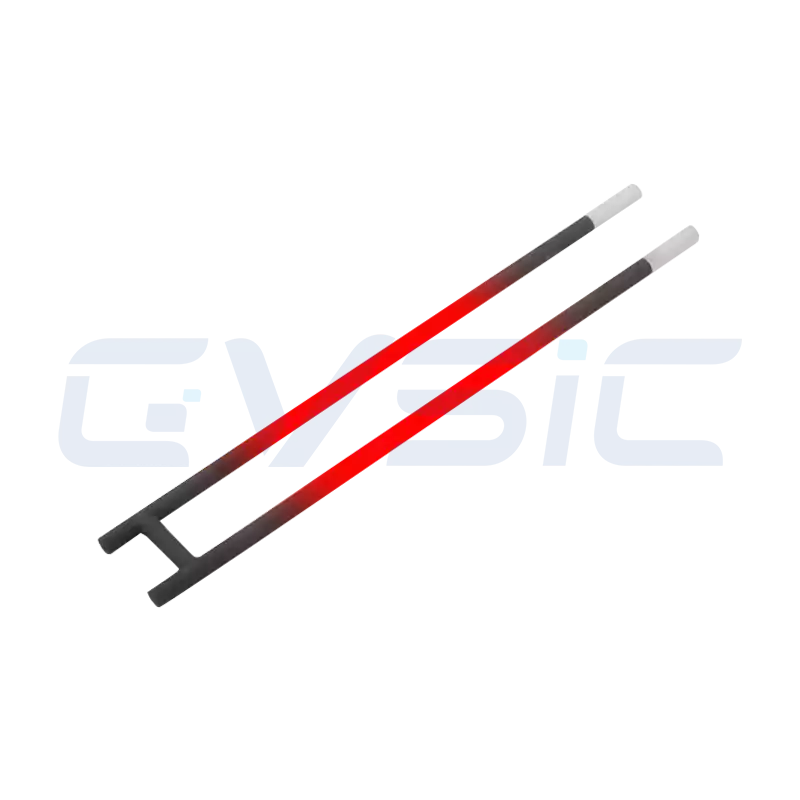
兩個端子位於同一側——當另一側的佈線或維護空間有限,或是您希望減少佈線面時,這點非常實用。.
常見用途:
- 梭式窯
- 箱式窯爐
- 推車式爐
- 大型衛生陶瓷或特種陶瓷燒製
U 形管可根據爐體的類型,垂直懸掛或水平安裝。.
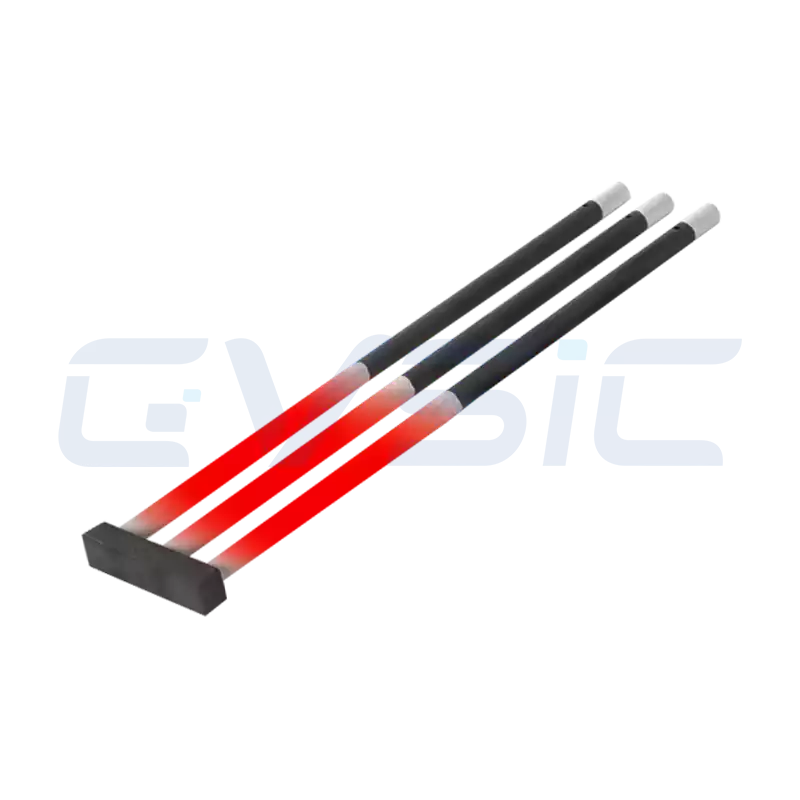
多支腿設計能在狹窄空間中增加加熱長度,並減少牆面開孔。其中部分設計特別適用於三相電源或特定的負載平衡。.
常見用途:
- 大跨度爐
- 對更高功率密度的需求
- 佈線空間有限
- 需要特殊相位配置的窯爐
具有保護層或經過特殊處理的元件
某些原料、釉料、黏合劑或添加劑在高溫下會釋放水蒸氣、鹼類、金屬氧化物、鹵化物或其他具腐蝕性的揮發性物質。.
在這些情況下,應選擇經過特殊表面處理或針對特定氣體環境設計的碳化矽(SiC)。但保護層並不能使其適用於所有氣體環境——請根據實際氣體成分、露點、排氣狀況及溫度進行確認。.
在選型過程中必須釐清哪些參數?
僅憑外觀來判斷,SiC 元件並非標準的「即插即用」替代品。兩顆尺寸相同的元件,其電阻、功率、表面負載及適用性可能截然不同。.
在諮詢、設計或購買時,請至少釐清以下事項:
製程溫度與操作狀態
請提供:
- 最高操作溫度
- 常見工作溫度
- 加熱時間
- 滯留時間
- 冷卻方式
- 每日/每週的啟動與停止循環
- 連續或間歇運作
持續高溫運轉、頻繁的循環運作以及快速啟停,會以不同方式影響使用壽命。.
若要快速加熱,切勿僅靠提高單一加熱元件的功率。較高的表面溫度會加速氧化與電阻增加,並可能擴大局部溫度差異。.
爐內氣氛與揮發性物質
在潔淨、乾燥的空氣中,碳化矽會形成一層以二氧化矽為基礎的保護層,從而減緩後續的氧化過程。.
但這些因素可能會影響塗層,或加速磨損:
- 水蒸氣與高濕度
- 鹼性揮發性物質
- 金屬氧化物礦床
- 釉料或坯體中的揮發性物質
- 鹵素化合物
- 某些還原性、滲碳性或特殊保護性氣體
- 排氣不暢
陶瓷廠應留意新襯裡、潮濕的窯具、坯體含水率,以及長期停產後吸收的濕氣。新窯或經大修的窯爐,在進行高溫生產前,需制定適當的乾燥程序。.
元件結構與主要尺寸
說明:
- 總長度
- 加熱段長度
- 冷端長度
- 外徑/內徑
- 實心或中空
- 相等或不相等的兩端
- U型/多腳型之腳距
- 橋樑尺寸
- 壁厚
- 安裝孔直徑/間距
- 安裝說明
- 接線位置
加熱段必須完全位於有效腔室內——不可置於壁面孔洞中,否則會因散熱不良而導致局部過熱。.
冷端不應過深伸入熱室,否則會導致端子過熱、金屬化層受損,或縮短接線的使用壽命。.
額定電阻與測試條件
額定電阻是電氣設計與分組的關鍵。.
不要只說「電源」——請具體說明:
- 單元件額定電阻
- 電阻容差
- 測量溫度
- 測試方法
- 分組要求
- 串聯/並聯法
SiC 具有明顯的溫度-電阻特性。室溫下的冷態電阻與高溫運作時的電阻並不相同。不同製造商採用不同的標稱值/測試條件——請務必遵循產品說明書。.
如何計算構件表面荷載?
表面負荷(W/cm²)是核心的選型參數。.
對於圓柱形加熱段,估算方式如下:
表面負荷 = 單元件功率 ÷ 加熱段表面積
表面積 ≈ π × 外徑 × 加熱長度
範例:直徑 4 公分,加熱長度 100 公分 → 面積 ≈ 3.14 × 4 × 100 = 1256 平方公分
10 kW 功率 → 負載 ≈ 10000 ÷ 1256 ≈ 7.96 W/cm²
這僅是初步的。實際設計還會考量爐溫、發熱元件表面溫度、腔體尺寸、距離、間距、氣流、隔熱措施、氣氛的腐蝕性,以及運行模式。.
負載過低意味著需要更多元件、更多孔洞,且初期成本更高。負載過高則會導致表面溫度升高,加速氧化與老化。.
設計原則:不要將系統推至絕對極限——在滿足加熱速度與容量需求的同时,應採用具有使用壽命餘裕的合理負載。.
為什麼 SiC 元件的電阻會逐漸增加?
在高溫運作期間,碳化矽元件會發生氧化、結構變化,並導致其表面層發生變化。電阻值通常會隨累積時間增加——這稱為「老化」。“
在電壓恆定的情況下,功率 ≈ 電壓² ÷ 電阻。.
隨著電阻增加,功率會下降,窯爐可能會出現以下情況:
- 較長的預熱時間
- 無法達到設定溫度
- 保持狀態下電力不足
- 同一區域內的電流不平衡
- 日益加劇的溫差
因此,SiC 窯爐的電力系統需要具備電壓或功率調節能力。常見的選項包括:分級變壓器、無級調節器、晶閘管控制器,或這些元件的組合。.
請預留足夠的電壓/功率餘量,以因應日後電阻值的增加。這些餘量並非固定的百分比——應根據老化特性、最高溫度、負載、接線方式及預期使用壽命,與供應商及電路設計師確認具體數值。.

新舊元素可以混合嗎?
“「新舊元件切勿混用」是一條簡單的管理準則,但真正的工程原理在於:同一控制迴路中的元件需要具備合理的阻抗匹配。.
老舊元件的電阻通常較高。在同一串聯或並聯迴路中,若元件間存在較大差異,將導致電壓、電流及功率分布不均。.
系列:在相同電流下,電阻較高的元件會獲得較高的電壓和功率——可能導致局部過熱。.
並聯:電壓相同,但電阻較低的元件會流過更大的電流並消耗更多功率——存在過載的風險。.
替換原則:
- 安裝前請檢查新元件的電阻值
- 在各組內盡可能精確地匹配抗性
- 替換整個嚴重老化的群體
- 根據電阻值,將可用的舊元件保存並分組
- 新安裝後重新調整電壓
- 請勿將壽命已盡的高壓電源用於新元件上
對於偶爾發生單一故障的短期組群,若電阻、接線及電源條件允許,可進行單一元件更換。.
安裝過程中應注意哪些事項?
碳化矽(SiC)質地堅硬且耐熱,但易碎——請避免掉落、撞擊、彎曲或受到衝擊。.
- 避免單點應力的把手
長型物品需由兩人或以上協助搬運。存放及運輸時應置於平坦表面,以防止滾動、擠壓或碰撞。. - 安裝孔必須同軸
相對兩側牆面的孔位未對齊?切勿強行彎曲。裂痕可能不會立即顯現,但在反覆受力過程中會逐漸擴大,最終導致斷裂。. - 預留熱膨脹空間
孔洞需要留有餘裕,以便自由膨脹。請勿使用耐火泥將其 rigidly 固定。.
應適當密封孔洞,但切勿限制熱脹縮空間,亦勿將加熱部位困在散熱不良的區域。.
- 避免機械性負荷
元件不應承載內襯、家具或其他重物。進行水平安裝時,請確認是否需要支撐,以及支撐材料在高溫下是否會產生反應。. - 正確安裝柔性接頭
鋁編織線或柔性導體必須與鍍金屬端子完全接觸;夾具應均勻緊固。過鬆會增加接觸電阻;過緊則會損壞鍍層或對元件造成應力。.
為什麼在長期停機後要對爐體進行乾燥處理?
停機期間,內襯、隔熱層、設備及周圍環境都會吸收濕氣。.
快速重啟可能會導致物質迅速蒸發,進而造成:
- 襯裡裂縫
- 受損元件的保護層
- 內部水蒸氣濃度過高
- 潮濕的配線區域
- 局部熱應力增加
- 破裂的家具或身體
新窯、經過大修的窯或長期停用的窯,都需要分階段乾燥:先以低溫緩慢滯留以去除水分,然後逐步升溫至中/高溫。.
請依據襯裡材料、爐體尺寸、含水量以及製造商的指引來操作——切勿採用通用的固定時程表。.
日常檢查應檢查哪些異常情況?
許多碳化矽(SiC)故障在完全斷裂前便會出現徵兆。定期檢查與資料記錄可降低突發性停機的風險。.
重點事項:
- 每個區域的電壓、電流和功率均保持穩定
- 組內電流平衡
- 加熱時間是否正在延長
- 在懸停期間頻繁使用全功率
- 冷端異常過熱
- 過熱夾具
- 鬆散、氧化或斷裂的辮子
- 裂痕、彎曲或變色
- 牆壁孔洞附近的熱點
- 元件上的釉層、灰塵或沉積物
- 熔爐溫度差的擴大
在穩定條件下,針對各組別分別記錄電壓、電流、功率及預熱時間,並繪製趨勢圖。單次讀數僅能反映當下狀況——而趨勢圖則能揭示老化現象、接線問題及功率下降的情況。.
常見故障及其可能原因
- 爐壁孔洞附近的破損
原因:孔洞內的加熱區、孔洞過小、孔位對不齊、固定過緊、冷熱接合不良、牆體沉降/變形。. - 冷端或終端過熱
原因:夾具鬆動、編織層接觸不良、金屬化層受損、冷端深入腔體過深、局部散熱不良、線徑過小。. - 當地熱門景點
原因:表面污染物、局部氧化/腐蝕、截面不均勻、氣流不均勻、間距過近、阻抗匹配不良、散熱受阻。. - 窯爐升溫速度越來越慢
原因:加熱元件電阻上升、電壓餘裕不足、加熱元件斷路、接觸不良、絕緣劣化、門體/排氣管洩漏、負載/製程變更。. - 經常損壞
原因:安裝應力、搬運損壞、過度的熱衝擊、快速循環、壁面變形、釉料滴落/原料侵蝕、長期過載、氣氛不匹配。.
進行故障排除時,應檢查整個系統——包括爐體結構、電路、製程及氣氛——而不僅僅是故障的加熱元件。.
如何針對不同的陶瓷生產情境進行選型?
連續輥式窯
常見於建築陶瓷、日用陶瓷、鋰材料以及部分電子產品。.
重點在於:連續壽命、橫向均勻性、直度、分區功率、更換便利性,以及輥子上方與下方的熱平衡。在連續區段中,通常使用直桿。.
間歇式穿梭窯
常見於衛浴用品、大型器皿、藝術陶瓷,以及小批量多樣化的作品。.
重點關注:加熱/冷卻循環、負載變化、佈局對差異的影響、側邊/頂部佈線空間,以及熱循環造成的機械應力。應根據結構選擇直型、U型或多支腿型。.
推送機與隧道設備
常見於電子陶瓷、耐火材料及粉末燒結領域。.
重點關注:長週期穩定性、揮發性物質、分區密度、橫截面差異、推力週期/載荷變化。.
實驗室用及小型箱式爐
用於研發、測試及小規模試驗。.
重點關注:腔室空間有限、加熱速度、精確控制、頻繁循環、更換成本、電氣調整範圍。儘管功率較低,頻繁循環仍可能對加熱元件造成更大壓力。.
購買時,請勿僅比較單一項目的價格
SiC 元件看似是耗材,但其真正的成本遠不止於購置價格。.
另請考慮:
- 尺寸/直度公差
- 電阻的一致性
- 分組/配對功能
- 允許表面載荷
- 環境適應性
- 批次穩定性
- 品質可追溯性
- 完整技術文件
- 交貨時間
- 備用零件供應
- 現場支援
- 失效分析能力
更佳的衡量指標:「每單位合格產出的綜合要素成本」,其中包含採購、停機損失、廢料/降級、人工、電氣修改、庫存,以及非計畫性停機風險。.
價格較低但一致性不佳的元件,可能會因磁場不均、頻繁更換及停機時間而導致整體成本更高。.
建立元件的全生命週期管理
對於使用多種元素的植物,請建立標準化的紀錄,內容應包括:
- 型號
- 製造商
- 批次號
- 安裝日期
- 初期阻力
- 區域
- 串聯/並聯配置
- 初始電壓
- 每日當前
- 執行時間
- 更換日期
- 故障位置/原因
- 環境/製程變更
將可用的舊元件按電阻值進行分類並儲存,以建立一個匹配的備用元件庫。此舉不僅能加快臨時維修的速度,還能為未來的採購、升級及供應商評估提供參考資料。.
總結
碳化矽加熱元件 雖然看起來只是簡單的灰黑色棒狀物,但其中涉及材料氧化、熱輻射、表面負載、電阻老化、大氣反應、機械安裝以及電氣控制等諸多因素。.
正確的選擇並非只是找到一個外觀相似的替代品——而是讓元件、熔爐、製程、氣氛與供電系統完美地協同運作。.
對陶瓷企業而言,正確使用碳化矽(SiC)可帶來:
- 窯溫穩定性更佳
- 局部過熱現象較少,且差異較小
- 元件壽命更長
- 降低非預定停機的風險
- 瑕疵較少
- 降低整體營運成本
無論是設計新窯爐、翻新舊窯爐,還是變更燒製製程,都應由窯爐、製程、電氣及發熱元件供應商共同確認熱負荷、安裝方式及供電方案。切勿將系統設計問題歸咎於發熱元件。.